Неразрушающий контроль — это группа методов для проверки материалов, конструкций на скрытые дефекты или содержимого грузов — без их повреждения или вскрытия.
Зачем нужен неразрушающий контроль
Помогает выявить скрытые дефекты и оценить техническое состояние ответственных деталей и конструкций, не выводя их из эксплуатации.
Например, колесная пара железнодорожного вагона или балка пролетного строения моста работают с высокими нагрузками. Если в конструкции есть скрытый дефект, он может привести к аварии или даже катастрофе. Внешнего наблюдения, даже самого тщательного, недостаточно.
Казалось бы, можно подвергнуть изделие нагрузкам и таким образом проверить наличие дефектов. Такие методы проверки тоже существуют. Детали подвергают нагрузкам, которые предстоит испытывать в реальности. Также исследуют химический состав и структуру материала. Но такие испытания проводят на образцах из партии: они показывают свойства материала, но не гарантируют, что в конкретной детали нет внутренней трещины или пустоты. Кроме того, в результате испытаний образец сильно повреждается или даже разрушается. Использовать его по назначению нельзя.
Поэтому применяют неразрушающий контроль. На объект воздействуют ультразвуком, излучением, магнитным полем или проникающей жидкостью и регистрируют, как они взаимодействуют с материалом. Отклонения от нормы указывают на возможный скрытый дефект.
По сути неразрушающий контроль похож на медицинское обследование человека. В обычной жизни мы наблюдаем один из видов неразрушающего контроля при досмотре багажа через интроскоп.
Методы неразрушающего контроля
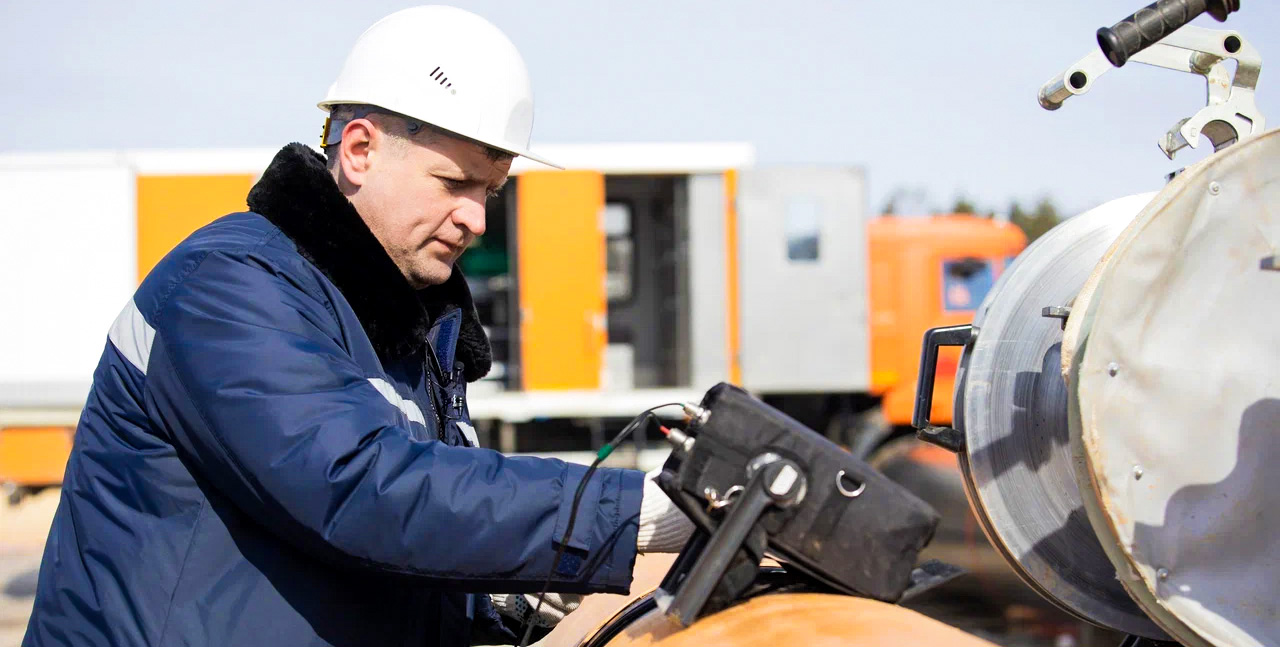
Ультразвуковой контроль, УЗК. Проверка проводится по тому же принципу, что и УЗИ в поликлинике — ультразвуковые волны распространяются в материале и отражаются от трещин или расслоений. Фиксируются время возврата импульса и его амплитуда, по ним определяют наличие дефекта, его глубину и условные размеры.
Для исследований используется ультразвуковой дефектоскоп, который генерирует электрические импульсы. Пьезоэлектрический преобразователь превращает их в ультразвуковые колебания и принимает отраженные сигналы, а прибор обрабатывает их и выводит результат на экран.
УЗК применяется для проверки сварных соединений, железнодорожных рельсов и колесных пар, поковок, корпусов судов. В строительстве ультразвуком также определяют прочность и однородность бетона.
О методах неразрушающего контроля и работе дефектоскописта рассказали в статье «Охотники за изъянами: кто такой дефектоскопист и что он ищет»
Радиографический контроль. Изделие просвечивают рентгеновским или гамма-излучением, а прошедшее излучение регистрируют на пленке или цифровом детекторе. Так получают изображение внутренней структуры.
Если в изделии есть дефект, то на снимке-негативе эта область выглядит темнее: поры, непровары и трещины ослабляют излучение меньше, чем сплошной металл. Таким способом тестируют, например, качество сварных швов.
Магнитопорошковый контроль
Магнитопорошковый контроль используют для проверки ферромагнитных материалов — например, конструкционных сталей и чугунов. Деталь искусственно намагничивают — например, пропускают через нее ток, а затем наносят специальный магнитный порошок либо суспензию на его основе. Частицы скапливаются в зонах рассеяния магнитного поля — над дефектами, формируя видимый индикаторный рисунок. По рисунку определяют, есть ли повреждения и какого они характера.
Для проверки используют магнитопорошковые дефектоскопы. Такой способ позволяет выявить поверхностные и близкие к поверхности трещины, расслоения. При использовании постоянного тока метод способен обнаруживать и подповерхностные несплошности на глубине до 1,5–2 мм.
Метод применяется в автомобилестроении для проверки качества подшипников и элементов трансмиссии. В авиастроении таким способом проверяют стальные детали шасси, валы и зубчатые колеса, а в судостроении так изучают качество сварных швов корпусных конструкций.
Вихретоковый контроль применяется для выявления поверхностных и подповерхностных дефектов в электропроводящих материалах — металлах, их сплавах, графите, полупроводниках. Для диагностики используется вихретоковый дефектоскоп.
Катушка прибора, по которой течет переменный ток, создает переменное магнитное поле. Оно наводит в поверхностном слое металла замкнутые вихревые токи, их еще называют токами Фуко. Вихри напоминают водовороты. Если материал однороден, токи текут равномерно, а трещина заставляет их огибать препятствие, и картина токов искажается.
Вихретоковый дефектоскоп регистрирует изменения электромагнитного отклика — амплитуды и фазы сигнала либо импеданса измерительной катушки — при взаимодействии вихревых токов с дефектом. Наличие и характер повреждений определяют по этим параметрам с применением калибровочных образцов.
Капиллярный контроль позволяет выявлять очень мелкие поверхностные и сквозные дефекты. Суть в том, что на поверхность деталей из непористых материалов, в том числе немагнитных, — например, лопаток турбин в авиации и космической промышленности, наносят индикаторные жидкости. Их называют пенетрантами, в них содержится красящее или люминесцентное вещество. После выдержки излишки пенетранта удаляют с поверхности и наносят проявитель. Он вытягивает жидкость из полости дефекта, и на белом фоне проявляется яркий след, а люминесцентный след светится в ультрафиолете.
Самые чувствительные составы (I класс по ГОСТ 18442-80) позволяют выявлять трещины с раскрытием менее 1 мкм. В обычной промышленной практике чаще применяют II и III классы чувствительности — от 1 до 100 мкм.
Для применения капиллярного контроля требуется тщательно очистить поверхность: удалить масла, ржавчину, окалину, лакокрасочные покрытия. Также важно состояние поверхности: механическая зачистка может завальцевать устья тонких трещин, а слишком шероховатая поверхность создает фон, который маскирует дефекты.
Как выбирают методы неразрушающего контроля
Способ диагностики подбирают, исходя из материала изделия, его размера и задач. Кроме того, методы комбинируют — например, капиллярный контроль используют для поверхности, а ультразвуковой или радиографический — чтобы «заглянуть» внутрь изделия.
Для проверки деталей из полимеров и композитов, из-за их неоднородной структуры, часто используют комбинацию методов — например, сочетают УЗК, термографию и радиоволновой контроль.
Для выявления поверхностных дефектов стальных конструкций используется магнитопорошковый контроль.
Для медных изделий или элементов из других цветных металлов он не подойдет, поскольку эти металлы неферромагнитны. Для поиска микротрещин и следов эрозии на медных деталях подходят вихретоковый и капиллярный контроль.
Когда проводится неразрушающий контроль
Диагностика неразрушающими методами проводится в несколько этапов. Например, предприятие закупило партию стального проката для изготовления изделий. Чтобы оценить соответствие материала заявленным требованиям, проверяют сопроводительные документы, а листы выборочно контролируют ультразвуком на расслоения. Это называется входным контролем.
В ходе изготовления проводят операционный контроль, а готовые изделия проходят приемочный. Каждое из них проверяют визуально, все чаще для этого используют машинное зрение. На этом этапе исключается видимый брак.
Если для качества изделия определяющее значение имеет сварной шов — например, когда речь идет о трубопроводах, применяются радиографический и ультразвуковой контроль. Для контроля поверхностей используются вихретоковый, магнитопорошковый и капиллярный методы.
Если от качества изделия зависит наша с вами безопасность, применяют сплошной, стопроцентный контроль. Например, проверяют все сварные стыки магистральных трубопроводов, все ответственные детали авиадвигателей, шасси и космических аппаратов.
«Если деталь не будет нести критической нагрузки или ее применение не связано с безопасностью людей, то проверяют выборочно отдельные изделия из партии. Неразрушающий контроль продолжается и при эксплуатации: мосты, трубопроводы, сосуды под давлением и подъемные сооружения периодически обследуют, чтобы вовремя заметить развивающиеся дефекты».
Дмитрий Топчий, доктор технических наук, руководитель Научно-исследовательского института проектирования, технологии и экспертизы строительства
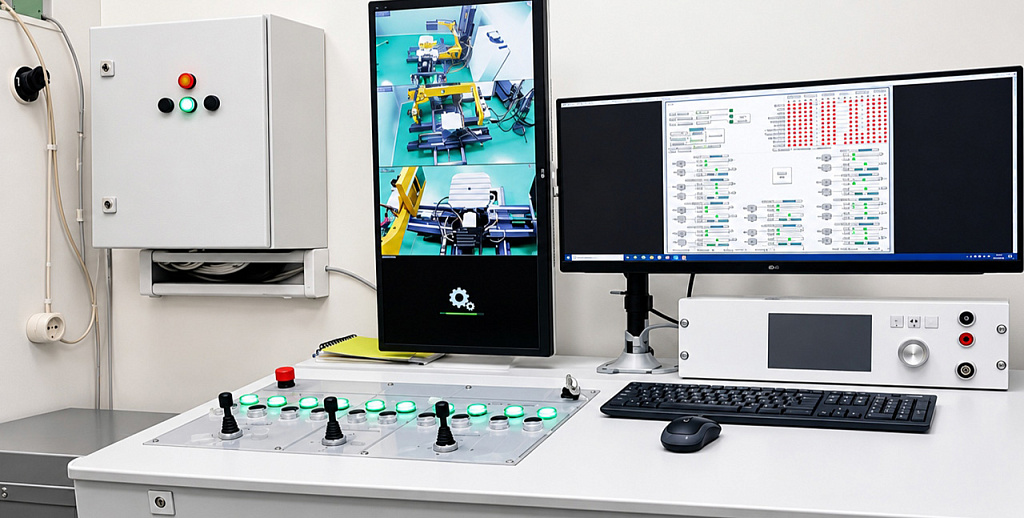
Московский след
Одним из лидеров по производству рентгеновских средств неразрушающего контроля является столичная компания «Диагностика-М». Она выпускает 13 видов рентгеновских аппаратов, каждый из которых предназначен для определенного вида неразрушающего промышленного контроля.
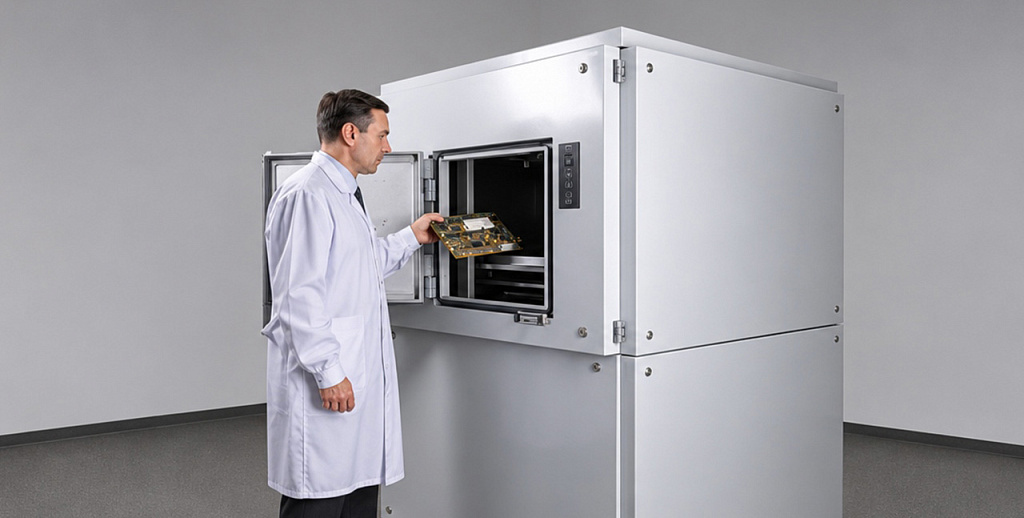
Есть оборудование для проверки изделий из резины, углепластика, дерева, пластика. Отдельные установки предназначены для контроля толщины стенок труб и сварных швов. Предприятие выпускает установки промышленной компьютерной томографии. Этот метод позволяет получать трехмерные изображения внутренней структуры изделий. Такое оборудование применяют, например, для контроля печатных плат и выявления внутренних дефектов.
Также компания изготавливает интроскопы, с помощью которых «просвечиваются» чемоданы в аэропортах и на вокзалах.
Зеленоградская компания «Техновотум» выпускает установки неразрушающего контроля для авиационной и железнодорожной техники, а также промышленного оборудования. В линейке предприятия есть роботизированные установки для УЗК сварных швов, вихретоковые системы для проверки стальных коленчатых валов. Отдельные установки выпускаются для проверки ультразвуком колесных пар железнодорожных вагонов, а также сварных стыков рельсов.
Ультразвуковые дефектоскопы, магнитометры и вихретоковые многоканальные дефектоскопы выпускает компания «Ака-Скан». Продукция предприятия применяется на морской ледостойкой стационарной платформе «Приразломной», на объектах проекта «Арктик СПГ-2» и даже на МКС.
Как появился неразрушающий контроль
С начала ХХ века развитие промышленного производства, появление высокоскоростного транспорта и риски техногенных аварий стали диктовать новые требования к качеству деталей. Визуального контроля стало недостаточно, требовались научные методы.
В 1895 году Вильгельм Конрад Рентген открыл X-лучи. Почти сразу их начали применять в медицине, в том числе для поиска переломов и осколков у раненых. Промышленное применение радиографического контроля для оценки качества материалов и сварных соединений началось в 1910—1920‑е годы. Первые методики касались контроля отливок и сварных швов, а в 1931 году радиографию сварных соединений закрепил американский котельный кодекс ASME.
Магнитопорошковый метод стали использовать в СССР с 1927 года. Первый дефектоскоп для такого контроля разработал Ф.М. Карпов — специально для проверки осей и колесных пар железнодорожных вагонов.
В 1931 году в СССР появился метод капиллярного контроля. Инженер В. П. Сухарников предложил использовать смесь масла с керосином в качестве пенетранта. Проявителем служили сухие порошки — например, мел или оксид магния, — которые адсорбировали проникающую жидкость из дефекта и формировали видимый индикаторный рисунок. После 1942 года стали применять люминесцентные составы.
С конца 1920-х годов начались эксперименты по использованию в проверках промышленной продукции ультразвука. Еще в 1928 году советский физик С.Я. Соколов предложил выявлять дефекты в металле с помощью ультразвука. В 1942 году американский изобретатель Флойд Файерстоун получил патент на импульсный эхо-дефектоскоп.
Методы неразрушающего контроля совершенствуются с каждым годом. Их применение позволяет свести к минимуму брак и повысить качество деталей и узлов. Благодаря методам неразрушающего контроля современные мосты, эстакады, самолеты, поезда отличаются надежностью и служат дольше.
Статью верифицировал Дмитрий Топчий, доктор технических наук, руководитель Научно-исследовательского института проектирования, технологии и экспертизы строительства.
Другие термины