Что общего между булочкой и деталью из полиамида? И то и другое можно испечь, главное – не перепутать духовки. Делимся рецептом изготовления 3D-изделий с помощью технологии SLS.
 Изображение сгенерировано с помощью нейросети GPT image 2
SLS – селективное лазерное спекание. Это технология 3D-печати, при которой лазер слой за слоем превращает мелкодисперсный порошок в твердый объект. Неспеченный порошок вокруг детали служит естественной опорой, поэтому SLS не требует поддержек – можно печатать формы, которые невозможно ни отлить, ни отфрезеровать. Процесс во многом похож на выпечку, только вместо духовки здесь – промышленный 3D-принтер. Снаружи он напоминает большой металлический шкаф. Внутри него – лазер, бункеры с полимерным порошком и валик, который распределяет материал по рабочей платформе. Разберем процесс пошагово.
 Изображение сгенерировано с помощью нейросети GPT image 2
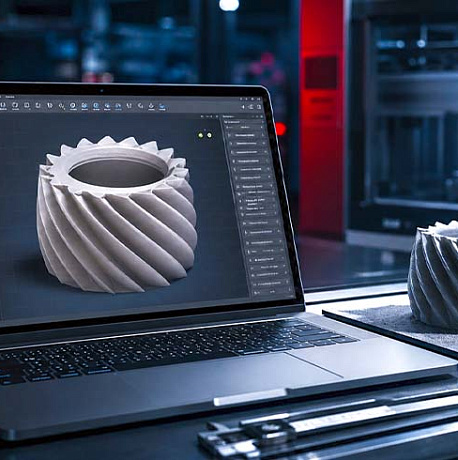
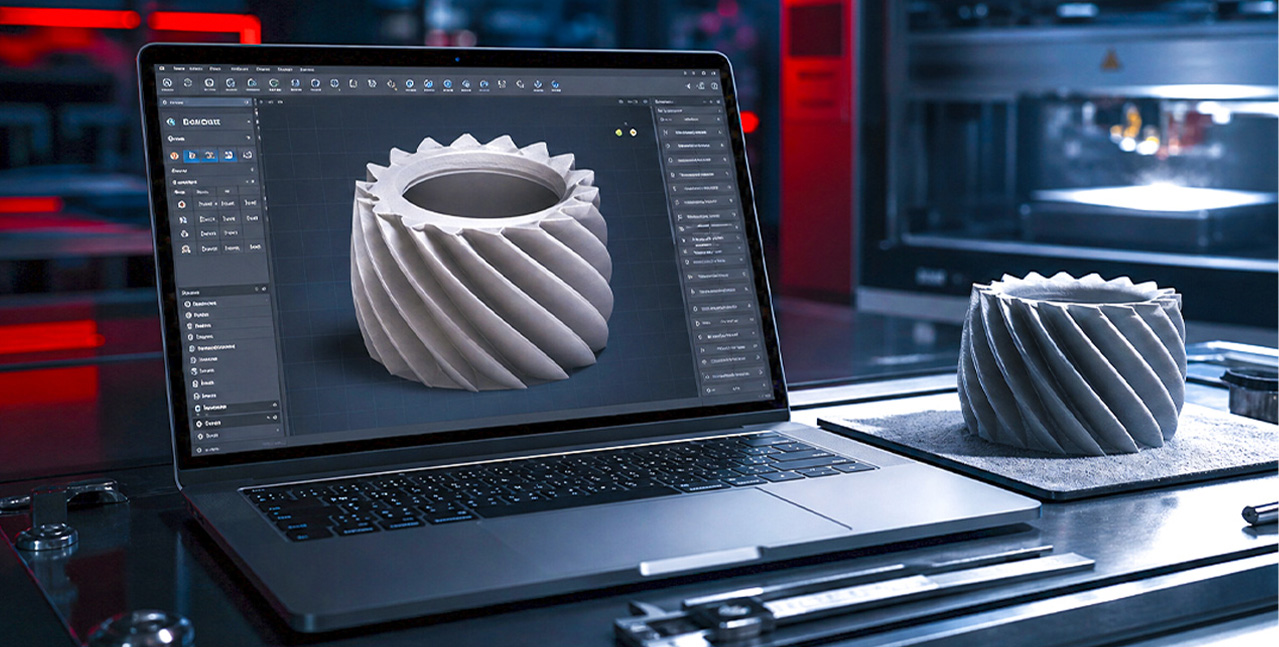
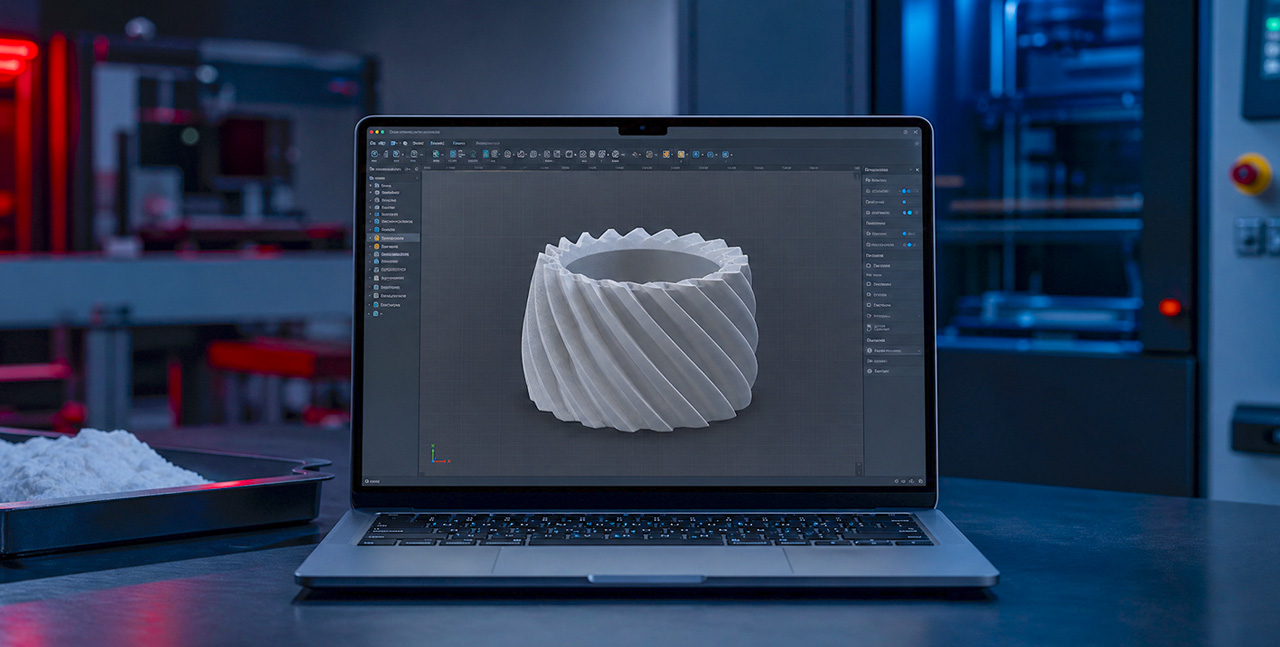
Повар листает кулинарную книгу, мы же моделируем будущее изделие в CAD – системе автоматизированного проектирования. Потом подключаем программу-слайсер, которая превращает виртуальную 3D-модель в подробную инструкцию для принтера. Там отмечено, как должны двигаться лазерный луч и платформа. Результат (машинный код) загружаем в принтер. Рецепт есть!
Для булочки нужна мука, для SLS – полиамидный порошок. Просеиваем его и засыпаем в бункер 3D-принтера.
 Изображение сгенерировано с помощью нейросети Nano Banano
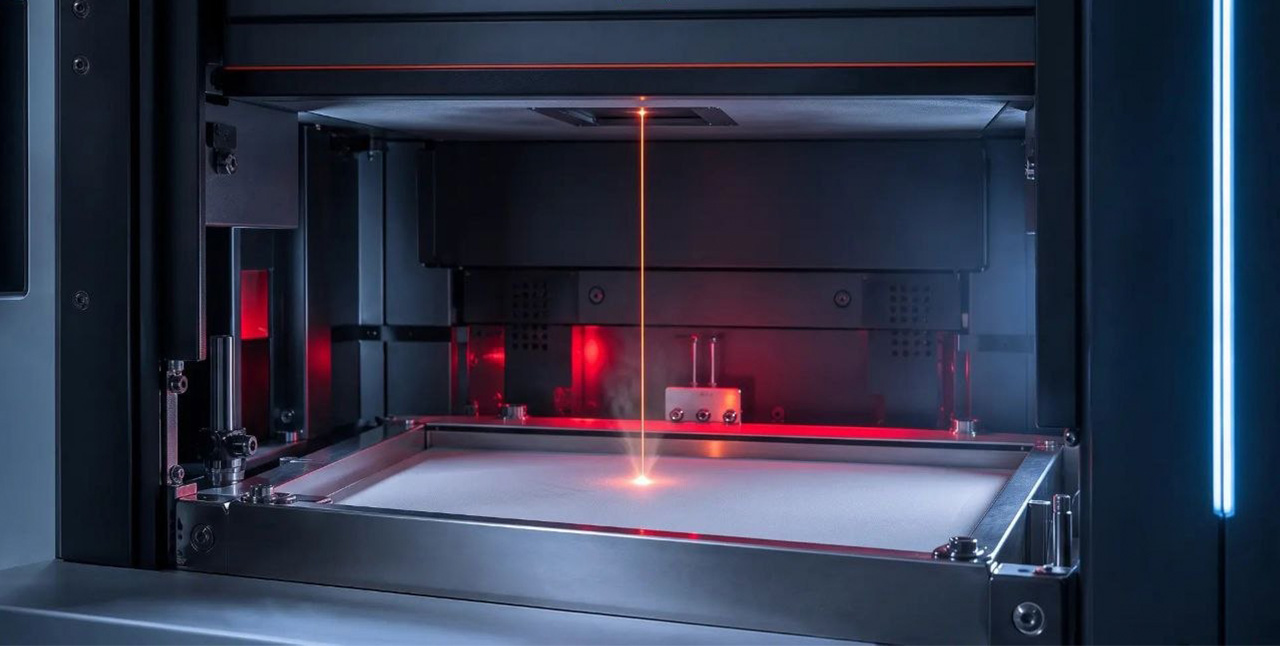
Для выпечки разогревают духовку, а для SLS – рабочую камеру принтера (предварительно продув ее азотом, чтобы вытеснить кислород, очистить оптику и стабилизировать тепловой режим). Температура зависит от материала. Для полиамида-12 нужно 170–178 °C – чуть ниже температуры плавления. Порошок находится буквально на грани: лазеру остается добавить совсем немного энергии, чтобы частицы сплавились.
Прогрев камеры занимает 1,5–3 часа и его нельзя ускорить – как и настоящую духовку, принтер надо вывести на нужный режим. Греется не только платформа, но и бункеры с порошком, отдельными зонами.
Хозяйка печет не одну булочку, а целый противень. А в больших профессиональных печах можно готовить на нескольких противнях сразу! В SLS тоже печатают не одну деталь, а плотно упакованный объем – детали ставят в три измерения, друг над другом и в полостях друг друга. От плотности упаковки напрямую зависит себестоимость.
«Тесто» для SLS раскатывать вручную не надо. Это делает внутри принтера специальная «скалка» – валик (или ракель), который проезжает по рабочей платформе и распределяет по ней порошок ровным слоем. Толщина – примерно 0,1 мм (как лист офисной бумаги). Этот слой и будет спекаться лазером.
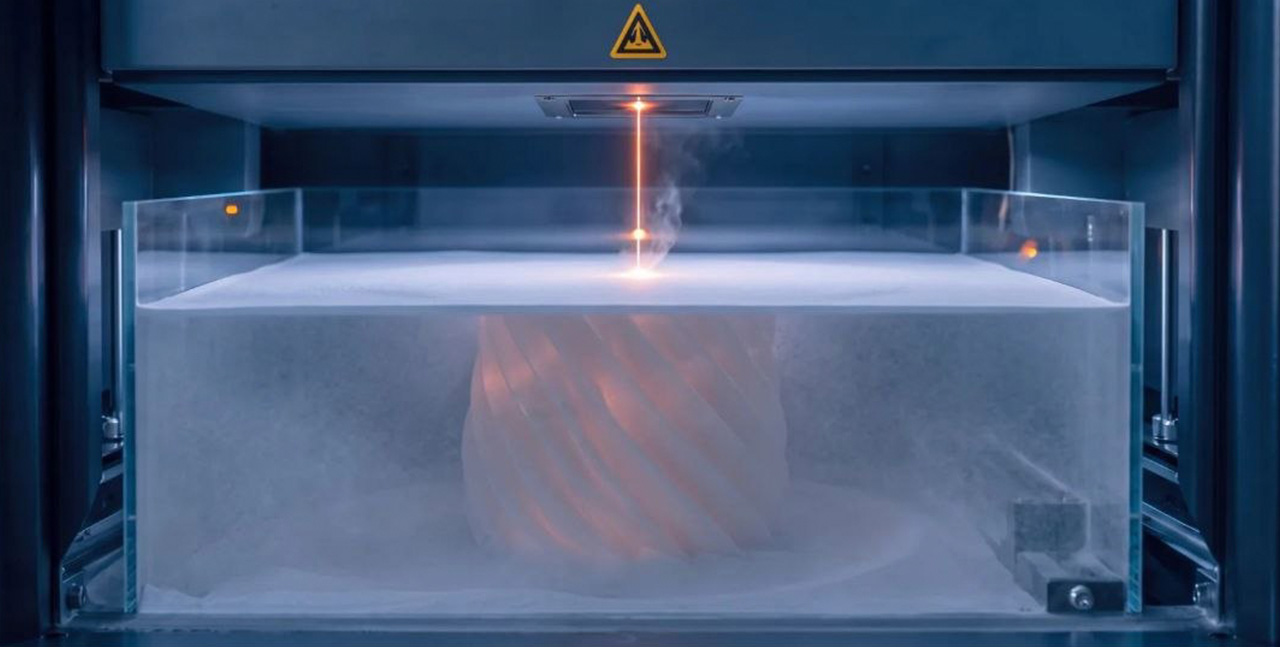 Изображение сгенерировано с помощью нейросети Nano Banano
Как и в случае с выпечкой, SLS-«духовку» открывать нельзя, так что за магией наблюдаем только через смотровое окно. А внутри происходит вот что: луч лазера, следуя рецепту (загруженной инструкции), проходит по поверхности платформы, обводит контур сечения будущего изделия и заштриховывает его изнутри. Частицы порошка нагреваются, плавятся, спекаются друг с другом, образуя прочный монолит. Когда первый слой готов, платформа с порошком опускается на 0,1 мм, и цикл повторяется.
Так постепенно, слой за слоем, будущее изделие растет в высоту. Сколько всего будет слоев? Например, если выпекать корпус компьютерной мыши высотой около 4 см, потребуется примерно 400 таких циклов.
Любой выпечке нужно «отдохнуть» после духовки. По завершении SLS-печати изделие тоже остывает. Происходит это прямо в камере и занимает от нескольких часов до суток – как правило, не меньше, чем сама печать. Постепенное охлаждение важно, чтобы избежать деформаций. Готовое изделие получается буквально «зарытым» внутри неспеченного порошка. Кстати, этот блок целиком технологи так и называют – build cake, то есть «пирог».
После извлечения из принтера изделие нужно очистить. Это делается вручную щетками, затем сжатым воздухом, а если изделие со сложной геометрией, то и ультразвуком. Полиамидная пыль очень летучая, поэтому распаковку ведут только с вытяжкой.
Снятый порошок не выбрасывают, а собирают, просеивают и возвращают в цикл. На этапе подготовки смеси для печати нового изделия (Шаг 2.) его смешают со свежим порошком в пропорции 70 / 30 или 50 / 50.
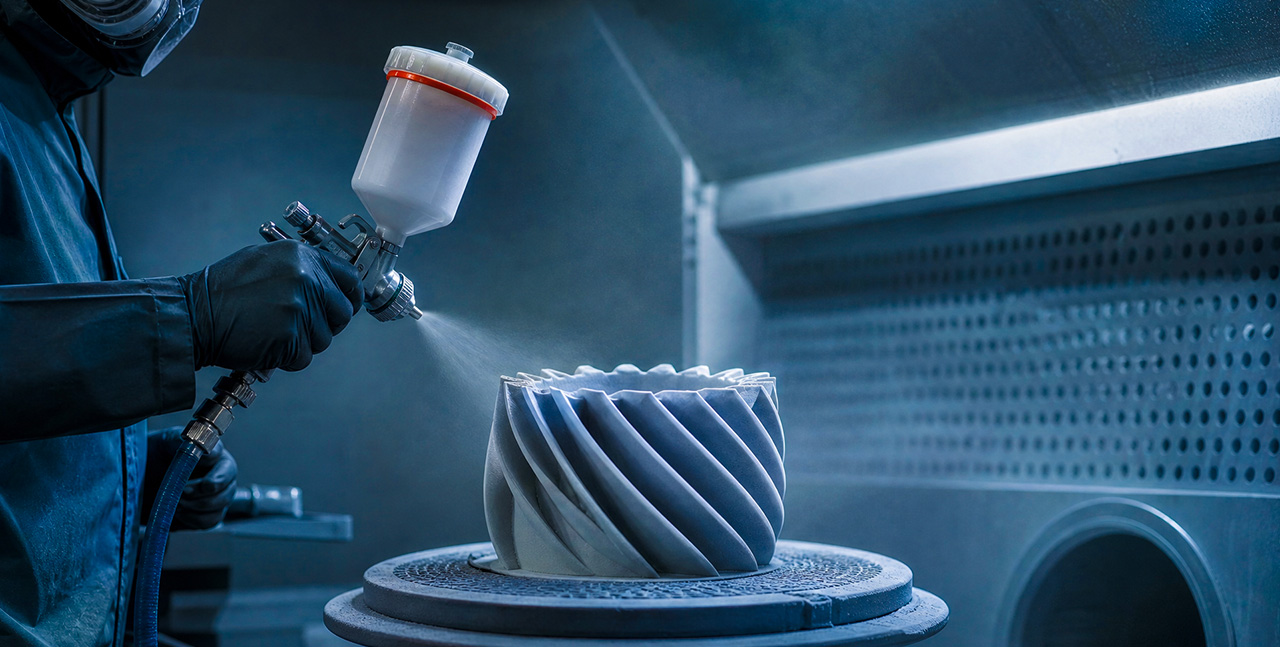 Изображение сгенерировано с помощью нейросети GPT image 2
Готовую выпечку часто украшают. 3D-изделия делают гладкими с помощью галтовки (обработки абразивами) или химического сглаживания в парах растворителя, а также окрашивают или лакируют.
Время приготовления 3D-выпечки зависит от высоты, на которую заполнен рабочий объем камеры. Изделие высотой 4 см – это около 400 слоев и 4–7 часов работы лазера. Прибавим к этому остывание и очистку – от загрузки задания до готовой детали проходят примерно сутки. А печать с полной загрузкой камеры на всю высоту – это 1,5–3 суток непрерывной работы.
Технология SLS помогает нам каждый день. С ее помощью делают:
Чтобы было проще разобраться в многообразии аддитивных технологий, представим, что мы на кухне. У каждого метода – свой «рецепт» и свои ингредиенты.
SLS (Selective Laser Sintering) – выпечка из полимерной муки. Лазер спекает полимерный порошок слой за слоем, превращая его в твердую деталь. Именно эту технологию мы описывали в нашем рецепте.
SLM (Selective Laser Melting) – та же выпечка, но из металлической муки. Вместо полимера используется порошок титана, алюминия, стали или других сплавов. Только лазер здесь не спекает, а полностью расплавляет частицы, создавая монолитную металлическую деталь. В SLM деталь приваривается к металлической платформе и обязательно требует поддержек (ведь расплав тяжелый и сам не держится), а после печати деталь срезают с платформы.
MJF (Multi Jet Fusion) – вместо лазера по порошку проезжает печатающая головка. Она наносит агент плавления – жидкость, которая жадно поглощает инфракрасное излучение. Следом идут ИК-лампы: пропитанные участки нагреваются сильнее остального порошка и сплавляются, а по контуру наносится детализирующий агент, который охлаждает границу и делает край четким.
FDM (Fused Deposition Modeling) – самая распространенная и самая доступная технология, используется и в настольных принтерах, и в промышленных установках, печатающих высокотемпературными пластиками. Ее можно сравнить с кондитерским мешком, из которого выдавливается крем, а из сопла FDM-принтера – расплавленная пластиковая нить. Слой за слоем нить укладывается, застывая и формируя деталь. Просто, доступно, но не так филигранно, как другие методы.
SLA (Stereolithography) и родственные ей DLP/LCD – вместо порошка используется жидкая фотополимерная смола, которую засвечивает лазер или проектор. SLA-детали требуют поддержек, промывки в спирте и дозасветки, а сам фотополимер хрупок и со временем деградирует на солнце.
Столичная сфера 3D-печати объединяет компании самого разного профиля: одни выпускают принтеры и комплектующие, другие разрабатывают софт, третьи оказывают услуги аддитивного производства. Вот некоторые из них.
Разрабатывает и производит персональные и профессиональные 3D-принтеры.
Реализует полный цикл разработки и производства сложных изделий с использованием цифровых технологий: от 3D-моделирования до постобработки. Выпускает пробирки, блистеры, протезы и сосудистые имплантаты.
Производит 3D‑сканеры (в том числе для крупногабаритных объектов) и собственное ПО для построения и обработки цифровых моделей, которые затем используются для 3D-печати.
Выпускает современные лазерные системы и компоненты, которые используют для аддитивных установок.
С 2025 года на площадке «Печатники» работает Центр коллективного пользования, оснащенный 22 современными станками, включая оборудование для 3D-печати. Любое столичное предприятие может изготовить здесь детали и узлы.
Реализует возможности 3D-проектирования и аддитивных технологий для изготовления индивидуальных имплантатов, применяемых при лечении пациентов в сложнейших случаях.
Лаборатория биотехнологических исследований. Она занимается разработкой и производством биопринтеров и материалов в области трехмерной биопечати и созданием новых технологий в биофабрикации.
Производит основные типы промышленных лазерных систем. Большую часть продаж составляют станки для микрообработки и высокоточной резки материалов, 3D-печати элементов на основе металлопорошка.
Разрабатывает и производит интерактивное учебное оборудование: цифровые лаборатории, умные дома и теплицы, наборы для опытов по физике, химии и биологии, экологии и робототехнике, измерительные приборы и датчики, развивающие конструкторы и беспилотные системы.11 современных 3D-принтеров печатают самые мелкие и сложные фрагменты из пластика, а один принтер изготавливает детализированные опытные образцы из эпоксидной смолы.
Разрабатывает и производит материалы и технологии для 3D-печати металлом и керамикой.
Создает оборудование и материалы для 3D-печати сложных промышленных деталей из керамики.
руководитель отдела маркетинга SIU System, Центр аддитивного инжиниринга:
«Самый частый заказ у нас сегодня – не прототип, а рабочая деталь. Еще лет десять назад 3D-печать брали, чтобы «посмотреть, как выглядит»; сейчас приходят за тем, что сразу встанет в изделие. По количеству лидируют корпуса и функциональные детали для приборостроения и робототехники: кожухи приборов, кронштейны, держатели плат, пробозаборники, элементы захватов и оснастки. Это как раз SLS.
Второй устойчивый запрос – и самый крупный по чеку – звучит так: «деталь снята с производства, поставщик ушел, линия стоит». Мы сканируем уцелевший образец, восстанавливаем по нему 3D-модель и печатаем.
Отдельная большая история – фотополимерная печать, SLA. Ее обычно считают технологией для красивых прототипов, но у нас это один из самых объемных потоков, и почти весь он производственный.
Выжигаемые модели для литья по выплавляемым моделям, наравне с восковыми: литейные производства и ювелиры. А еще то, чего от SLA не ждут, – крупный формат: наша область построения – 650 × 600 × 400 мм, это уже не брелоки, а полноразмерные корпуса и элементы обвязки целиком, без склейки. Плюс прозрачный фотополимер – на нем смотрят, как реально идет поток в канале, а не как он должен идти по расчету. Сроки – два-четыре дня.
И самое заметное движение последних лет – металл. SLM растет быстрее остальных, и он там, где полимер физически не работает: температура, давление, износ, агрессивная среда. Рабочие колеса и крыльчатки, теплообменники, форсунки, ответственная арматура, оснастка с внутренними каналами охлаждения – печатаем сталь, алюминий, титан, жаропрочные сплавы. Главное возражение всегда одно: «дорого». Но сравнивать надо не с ценой точеной детали, а с реальной альтернативой – оснасткой, которая делается три месяца, и простоем линии все это время. В этой арифметике металлическая печать обычно выигрывает с большим запасом.
Если же говорить, что востребовано сейчас сильнее всего, то это не технология, а скорость. Запрос «нужно вчера» стал нормой. Больше двух третей заказчиков возвращаются со следующей деталью, часто в пределах пары недель. Это и есть признак того, что аддитивное производство вошло в обычный производственный цикл».